Le répertoire
de la machine outil
L’outil affûté pour vos investissements
2000 fiches produits, 10137 actualités, 1485 vidéos
2000 fiches produits, 10137 actualités, 1485 vidéos

Fabio Schoppet a remporté avec joie le concours « Grinder of the Year » (GOTY),...
> Lire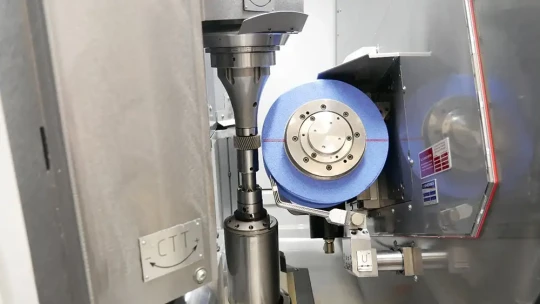
e-mobilité, numérisation et automatisation : ce ne sont là que quelques-unes des...
> LireLe salon GrindingHub 2026, qui s’est tenu à Stuttgart, a clairement montré la voie à suivre pour l’avenir de la technologie de rectification : connectée, automatisée et axée sur les données. Au lieu de se concentrer sur des machines individuelles, l’accent a été mis sur des chaînes de processus intégrées, complétées par une assurance qualité basée sur les données et des solutions visant une utilisation plus efficace des outils, des fluides de refroidissement et des équipements périphériques.
Environ 11 000 visiteurs venus du monde entier ont découvert les dernières avancées et innovations technologiques en matière de rectification auprès de 462 exposants issus de 28 pays et ont profité du salon pour échanger de manière approfondie avec leurs pairs. La forte participation internationale – avec plus de 50 % des visiteurs venant de l’étranger – a clairement montré que les thèmes abordés ne se limitent pas au marché germanophone, mais façonnent l’industrie de la rectification à l’échelle mondiale. GrindingHub a ainsi réaffirmé son rôle de plateforme internationale de référence pour la technologie de rectification, la finition de surface de précision, la rectification d’outils, la technologie de mesure, l’automatisation et les solutions de processus numériques sur l’ensemble de la chaîne de processus de la technologie de rectification. Parallèlement, le salon a reflété le fait que le secteur est actuellement sous pression : baisse de la production, affaiblissement des exportations, hausse des coûts de l’énergie et des matières premières, ainsi que volatilité des marchés de vente façonnent l’environnement commercial. C’est précisément pour cette raison que GrindingHub 2026 s’est moins concentré sur des machines individuelles isolées et davantage sur des chaînes de processus plus productives et plus robustes, qui exploitent la technologie des capteurs, les données de mesure et le retour d’information numérique pour la surveillance des processus et l’assurance qualité. Par rapport à GrindingHub 2024, on observe un changement notable. Alors que l’édition précédente avait déjà abordé l’automatisation, la numérisation, la durabilité, l’alimentation en liquide de refroidissement et les nouveaux concepts d’outils de rectification comme thèmes clés, l’édition 2026 a mis encore davantage l’accent sur la nature systémique du processus de rectification. La rectification n’est plus considérée principalement comme une opération isolée, mais plutôt comme un processus intégré comprenant la machine, l’outil, les capteurs, la technologie de mesure, la gestion des données, l’automatisation et la maintenance. Cette tendance était très manifeste lors du salon : de nombreux nouveaux produits n’étaient pas seulement conçus pour améliorer des paramètres de processus individuels, mais pour répondre simultanément aux enjeux de la stabilité des processus, du confort de l’opérateur, de la traçabilité, de l’efficacité énergétique et de l’assurance qualité. L’évolution des machines individuelles vers des systèmes de fabrication inter-processus était particulièrement évidente dans les solutions intégrées de mesure et de compensation, les modèles d’état des broches et des machines basés sur les données, les cellules automatisées de dressage et de fabrication d’outils, ainsi que les nouvelles conceptions d’outils permettant des taux d’enlèvement de matière plus élevés tout en maintenant des contraintes thermiques contrôlées.
Le salon GrindingHub 2026 a démontré que les avancées technologiques en matière de rectification ne peuvent plus être décrites uniquement en termes de puissance de broche plus élevée, de structures de machines plus rigides ou d’outils de rectification plus fins. La tendance principale réside dans l’intégration fonctionnelle de ces différents composants. De plus en plus, l’accent est mis sur la manière dont les données de processus, l’état des outils, le comportement de la machine et les résultats de mesure peuvent être réinjectés dans le système. Ainsi, les processus de rectification peuvent être menés de manière plus stable, plus efficace et plus reproductible, et considérés comme des systèmes intégrés. En conséquence, le centre de gravité de l’innovation se déplace de la conception pure des processus vers un meilleur contrôle de ceux-ci. Le salon a mis en évidence que la technologie de rectification s’oriente vers des chaînes de processus plus robustes, assistées numériquement et, dans certains cas, adaptatives. En prenant pour exemple le Wotan Dynamic Rest, Wema Glauchau a démontré comment une lunette dynamique peut compenser activement les écarts de position sur des pièces longues et flexibles pendant l’usinage. GMN a également montré, avec Idea-4X, que les données relatives à l’état de la broche sont de plus en plus utilisées pour la surveillance, la maintenance et l’évaluation des processus.
L’objectif n’est plus simplement de rectifier avec plus de précision ou plus rapidement, mais de suivre l’évolution de la qualité tout au long du processus, de la documenter et, si nécessaire, de l’influencer de manière ciblée.
Dans ce contexte, l’intelligence artificielle joue de plus en plus le rôle d’une technologie d’assistance et d’analyse. Citons par exemple les diagnostics des machines et des processus basés sur les données, l’évaluation automatique de l’usure, ainsi que les systèmes qui soutiennent l’exploitation, la maintenance et la planification des processus. D’un point de vue technique, il est essentiel de comprendre que l’IA ne se substitue pas à la maîtrise des processus de la technologie de rectification, mais constitue plutôt un outil permettant de consolider et d’interpréter de grandes quantités de données provenant des machines, des outils, des capteurs et des équipements de mesure. Les avantages sont particulièrement évidents lorsque les systèmes transforment ces données en informations de processus fiables et les rendent exploitables pour l’exploitation, l’assurance qualité, la maintenance ou l’optimisation des processus.
Les rectifieuses présentées ici témoignent d’un élargissement significatif de leurs domaines d’application. Outre les solutions de production en série hautement productives, les concepts de machines flexibles gagnent en importance, car ils s’adaptent à une large gamme de pièces, à des lots de plus petite taille et à une utilisation simplifiée. Les fabricants répondent ainsi à la fois à la pénurie de main-d’œuvre qualifiée et à la diversité croissante des variantes de produits dans de nombreux secteurs d’activité. Les concepts de machines ne se distinguent plus uniquement par le nombre d’axes, leur taille ou la puissance de la broche, mais de plus en plus par leur intégration dans les chaînes de processus, les solutions d’automatisation et leur flexibilité.
Le fabricant suisse de rectifieuses Kellenberger, basé à Goldach, présente deux machines – la K8 et la K10 améliorée – qui reflètent clairement cette tendance. La K8 est conçue comme une rectifieuse cylindrique CNC standardisée et économique, destinée aux applications d’entrée de gamme ainsi qu’aux petites et moyennes séries de production. Elle fait délibérément l’impasse sur certaines options de configuration, mais offre une base stable et de haute précision grâce à un banc monobloc, des guides en V à revêtement réduisant les frottements sur l’axe Z et des systèmes de mesure Fagor à haute résolution. Contrairement aux séries de plus grande taille, la K8 ne dispose pas d’interface de chargement et se positionne donc davantage comme une machine standard robuste et facilement accessible. La K10, quant à elle, élargit la gamme de rectification cylindrique pour offrir une plus grande flexibilité et un soutien accru aux processus. La tête de rectification universelle accueille deux meules externes et une broche de rectification interne à entraînement direct et haute fréquence, avec une vitesse maximale de la meule de 60 000 tr/min. À cela s’ajoutent des courses plus longues sur les axes X et Z, un axe B automatique et une interface utilisateur améliorée. Les fonctionnalités de détection des bruits de structure, d’équilibrage semi-automatique, de mesure de la qualité et de suivi du temps de rectification démontrent que la machine est non seulement plus polyvalente, mais qu’elle est également conçue pour faciliter l’exploitation guidée, réduire les temps de réglage et simplifier la surveillance des processus.
Lors du salon GrindingHub 2026, la société Emag de Salach a mis en avant non seulement sa vaste gamme de rectifieuses, mais surtout l’importance des chaînes de processus coordonnées. Les composants sont préparés au cours des étapes de fabrication précédentes de manière à ce que seule la quantité de matière réellement nécessaire soit enlevée lors du processus de rectification. La rectification n’est donc pas considérée comme une opération corrective isolée, mais plutôt comme un processus de précision utilisé de manière stratégique au sein d’une chaîne de production conçue pour un fonctionnement économique et efficace. En particulier pour les composants fonctionnels de haute précision, cette approche peut contribuer à réduire les temps d’usinage, l’usure des outils et les coûts de processus sans compromettre la qualité dimensionnelle, géométrique et de surface requise.
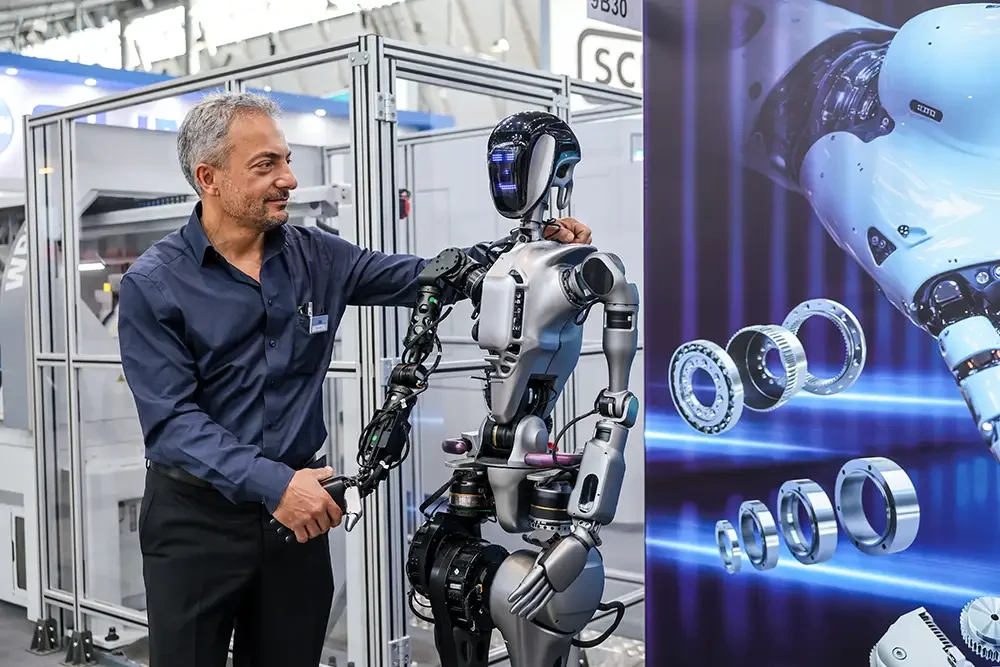
Cette approche par chaîne de processus peut également être appliquée à de nouveaux domaines d’application. La production de composants pour la robotique humanoïde occupe ici une place particulièrement importante. De telles applications nécessitent des composants de haute précision (engrenages, arbres, vis et actionneurs), pour lesquels la précision de mouvement, les niveaux sonores, la capacité de charge et la durée de vie dépendent directement de la qualité de fabrication. Cela crée de nouvelles exigences en matière de solutions d’usinage flexibles mais rentables, qui intègrent efficacement les différentes étapes du processus, de l’ébauche à la finition.
Parmi les modules de machines présentés à cet effet, EMAG a mis en avant l’UG 400 pour des opérations flexibles de rectification interne, externe, non cylindrique et de surface en un seul serrage ; la G 500 HL pour la rectification de profils et d’engrenages ; et la WPG 7 pour les processus automatisés de rectification cylindrique externe. Le facteur clé ici n’est pas seulement le concept spécifique de la machine, mais la capacité à prendre en charge une variété de tâches d’usinage dans le cadre d’une stratégie de fabrication globale.
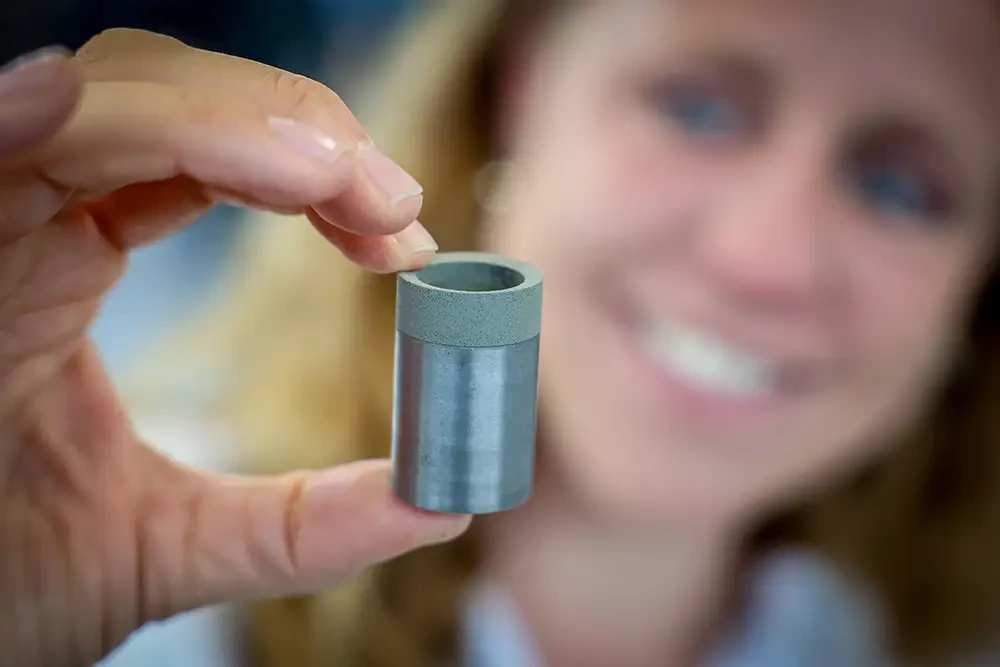
Cette approche se reflète également dans la technologie de serrage. Les chaînes de processus flexibles nécessitent des systèmes de serrage capables de maintenir solidement des composants présentant des géométries variées, des déformations dues à la trempe ou des parois minces, tout en minimisant les déformations. Emuge, un fabricant allemand de technologies de serrage basé à Lauf an der Pegnitz, a présenté des manchons de serrage fabriqués par impression 3D, conçus pour le serrage flexible de divers composants. Emuge fabrique ces manchons de serrage par soudage par dépôt laser et y intègre des segments de serrage longitudinaux sinueux ainsi que des structures en nid d’abeille difficiles à réaliser avec des méthodes de fabrication conventionnelles. Ces structures sont conçues à l’aide de la méthode des éléments finis (FEM) afin d’ajuster spécifiquement les dilatations radiales en cas de traction interne et les contractions radiales en cas de traction externe. Cela permet de se passer de composants en caoutchouc séparés, fréquemment utilisés dans les systèmes de serrage traditionnels. La rectification, en tant qu’étape de post-traitement, joue un rôle clé dans la production de manchons de serrage fabriqués par impression 3D, car ce n’est que grâce à l’usinage des surfaces intérieures et extérieures que l’on obtient la topographie de surface requise pour un serrage précis. Cette méthode est particulièrement adaptée aux pièces trempées présentant une déformation due à la trempe, aux composants à parois minces et aux pièces aux géométries variables, pour lesquelles une répartition uniforme des forces et une déformation de serrage minimale sont requises.
Sur la base de ces systèmes de serrage flexibles et de ces concepts de chaînes de machines et de processus, une autre tendance s’est dessinée lors du salon GrindingHub 2026. Les fabricants conçoivent de plus en plus des rectifieuses et des systèmes d’usinage associés pour des processus de production autonomes. Le terme « fabrication autonome » doit être utilisé avec prudence dans un contexte technique. Il ne désigne pas une machine capable de prendre ses propres décisions, mais plutôt une cellule de fabrication qui, une fois configurée, peut fonctionner de manière stable pendant une période prolongée, sous surveillance et avec un minimum d’intervention manuelle. En conséquence, le rôle de l’opérateur s’oriente davantage vers la préparation, la surveillance et l’organisation des processus, et s’éloigne de l’utilisation directe de la machine.
Rollomatic, un fabricant suisse de machines-outils basé au Landeron, a répondu à cette tendance en proposant une solution automatisée d’affûtage d’outils qui combine une affûteuse, une manutention robotisée et un système de stockage des pièces au sein d’une cellule de fabrication ne nécessitant qu’une intervention minimale de l’opérateur. L’accent n’a pas été mis sur les composants d’automatisation individuels, mais plutôt sur la capacité à produire différents outils de manière reproductible sur une longue période après une configuration initiale. D’un point de vue technologique, cela illustre la transition des machines individuelles automatisées vers des cellules de fabrication d’outils autonomes. Cette forme de fabrication à faible intensité de main-d’œuvre prend de plus en plus d’importance, en particulier dans l’affûtage d’outils, où l’on observe une grande variété de variantes de produits, une forte demande en main-d’œuvre qualifiée et des exigences de qualité strictes.
Une approche similaire est adoptée par Häberle, de Laichingen – spécialiste allemand de la technologie CNC et de l’automatisation robotisée – dans son processus automatisé de préparation des meules, développé en coopération avec Fanuc Germany, de Neuhausen auf den Fildern, la filiale allemande du spécialiste japonais de l’automatisation. Ce processus combine le dressage par électroérosion de liants de meules conducteurs avec une manutention robotisée, une station de configuration et une séquence de tâches gérée numériquement, ce qui permet de l’intégrer plus pleinement dans un environnement de fabrication automatisé. En fonction des dimensions des outils, cela permet de préparer jusqu’à 100 outils de manière autonome. Cette approche réduit les temps d’arrêt – en particulier lorsque les outils sont changés fréquemment – et évite aux rectifieuses d’avoir à effectuer au préalable des tâches de dressage.
Wema Glauchau a présenté un autre exemple de contrôle de processus avec un retour d’information accru grâce au « Wotan Dynamic Rest ». La rectification de composants longs et saillants implique souvent des déviations qui peuvent varier en fonction de la géométrie de la pièce et du processus de rectification. Des lunettes fixes sont utilisées pour fournir un soutien supplémentaire aux pièces. La lunette dynamique soutient non seulement les pièces longues et élancées, mais permet également un suivi actif afin de compenser les écarts de position minimes pendant l’usinage. Cela marque une avancée vers un processus de guidage des composants mieux maîtrisé, s’éloignant d’un processus de réglage et de support qui, jusqu’à présent, reposait largement sur l’expérience. D’un point de vue technique, il s’agit d’une approche en boucle fermée pour la correction dynamique de position dans la rectification cylindrique externe. Cela s’avère particulièrement pertinent pour les composants longs et flexibles, car la position de la pièce, sa déviation et les erreurs de circularité déterminent directement la précision dimensionnelle pouvant être atteinte.
La lunette dynamique transmet le retour d’information directement au mécanisme de support et de positionnement de la pièce. Cette même approche se retrouve également dans l’identification et l’évaluation de l’état de la machine et de la broche. L’accent est ici moins mis sur la compensation mécanique directe des écarts individuels que sur la collecte, le traitement et l’exploitation structurés des données d’état, qui servent de base à des processus de fabrication surveillables et, à l’avenir, plus autonomes.
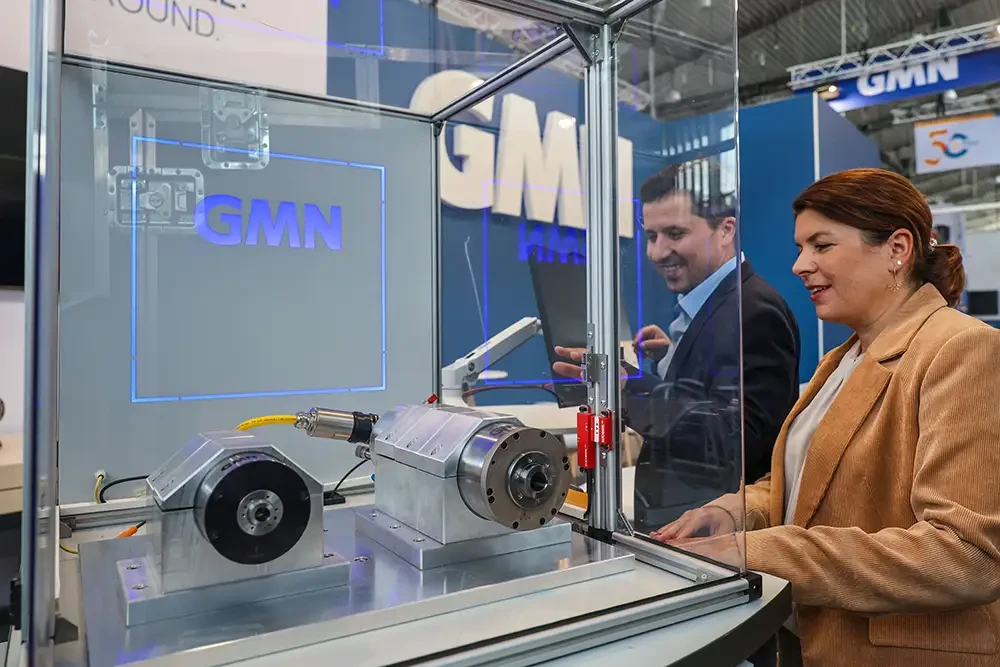
Avec Idea-4X, la société GMN de Nuremberg a fait évoluer le concept de broche à capteurs intégrés vers une broche en réseau et un écosystème de données. Alors qu’Idea-4S a posé les bases de la collecte de données sur la broche et son état via une connexion IO-Link standardisée, Idea-4X étend cette approche en offrant des capacités d’analyse, de communication et de maintenance davantage interconnectées. Les variables d’état telles que les vibrations, la vitesse de rotation, la température, l’allongement de l’arbre et les données de fonctionnement ne sont donc plus considérées comme de simples valeurs individuelles, mais sont agrégées en une représentation interprétable de l’état de la machine. La broche est ainsi davantage considérée comme un module de processus piloté par les données qui prend en charge la surveillance, la maintenance, la documentation numérique et, à l’avenir, l’optimisation des processus. Les jumeaux numériques et les passeports numériques des produits confèrent à la broche ou à la machine une identité numérique, ce qui permet de présenter les caractéristiques techniques, les données de fonctionnement et les informations de maintenance de manière plus structurée. Idea-4X illustre ainsi la tendance à considérer les broches de rectification non seulement comme des composants mécaniques primaires, mais aussi comme des modules de processus porteurs de données et compatibles avec les réseaux.
Neuron Soundware a adopté une approche complémentaire. Fondée en 2016, cette start-up tchèque utilise l’IA acoustique pour évaluer l’état des machines et des processus à partir de signatures sonores caractéristiques. Cette approche présente un intérêt pour les rectifieuses, car l’état des roulements de broche, les dommages naissants ou les anomalies de processus s’accompagnent souvent de modifications des schémas de vibrations et de sons. L’avantage réside dans le fait que la surveillance acoustique ne doit pas nécessairement être installée directement dans l’espace de travail, mais peut être intégrée dans les environnements de machines existants en tant que couche de diagnostic supplémentaire. Cela élargit la surveillance de l'état des machines pour inclure une méthode non invasive de détection précoce des anomalies de la broche et des roulements.
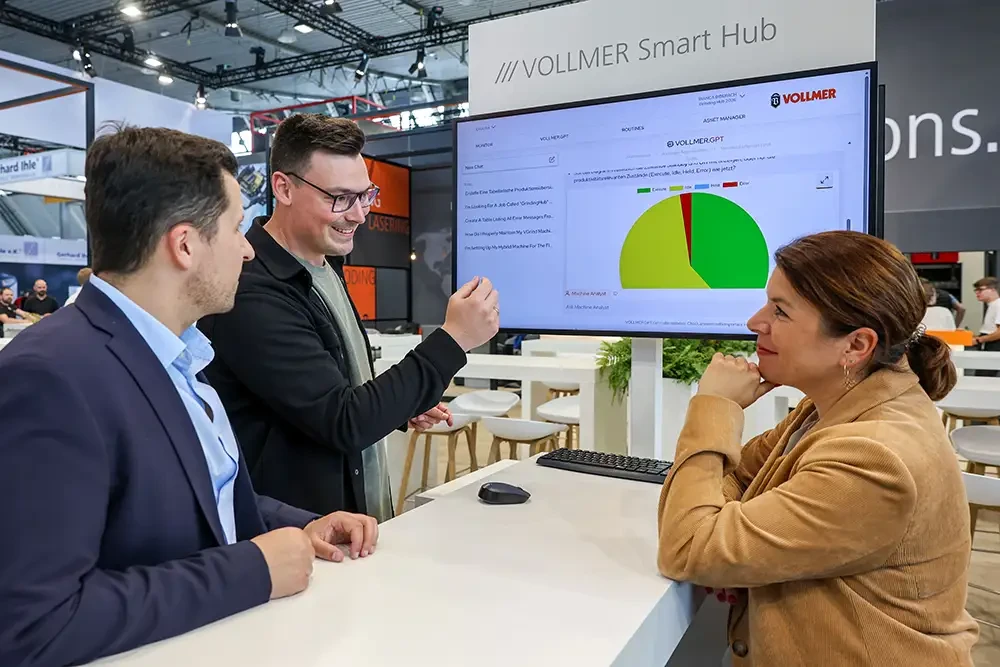
Vollmer, basée à Biberach, a adopté le concept d’assistance basée sur les données avec sa plateforme SmartHub. Celle-ci intègre les informations relatives aux machines, aux données et aux processus, et les complète par un chatbot alimenté par l’IA pour analyser les données des machines. D’un point de vue technique, ce qui importe le plus ici, ce n’est pas tant l’idée d’une machine prenant des décisions de manière autonome, mais plutôt la mise à disposition structurée des informations existantes. La plateforme rend l’état des machines, les données de production et les données de service plus facilement accessibles et aide les opérateurs, les équipes de planification de la production et les équipes de service dans le diagnostic, l’évaluation des processus et les décisions de maintenance. Ainsi, la couche d’assistance numérique ne remplace pas le savoir-faire acquis par l’expérience, mais permet plutôt de l’appliquer de manière structurée.
L’interconnexion croissante des machines et des données nécessite également une infrastructure numérique adaptée. United Machining Solutions a répondu à ce défi en proposant des solutions numériques pour l’exploitation des machines, la surveillance de la production et l’intégration des services, dans le prolongement de sa plateforme interne C.O.R.E. De cette manière, United Machining rapproche davantage les données machine, les interfaces utilisateur, les fonctions de service et les analyses. Il est particulièrement important de noter que la connectivité numérique des machines ne doit pas être considérée uniquement comme une fonctionnalité de confort ou d’efficacité, mais qu’elle soulève également des questions de cyber-résilience.
L’accès à distance nécessite une autorisation contrôlée, une transmission chiffrée et une documentation traçable. Cela démontre que l’autosurveillance et les processus de rectification en réseau exigent non seulement des capteurs supplémentaires et des logiciels d’analyse, mais aussi un environnement numérique sécurisé où les données relatives aux machines, aux services et à la production peuvent être consultées et exploitées de manière fiable.
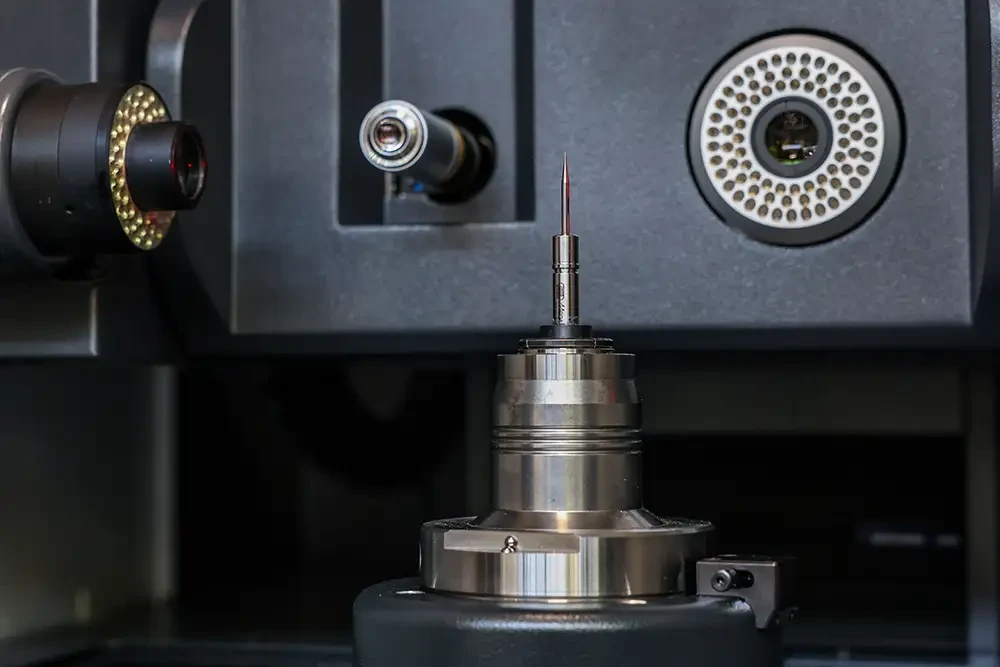
La surveillance de l’état des machines est suivie d’une évaluation orientée processus de la qualité des outils et des composants. La société Zoller, basée à Pleidelsheim, a présenté une large gamme de solutions de mesure, d’inspection et d’automatisation pour le processus de rectification. Parmi celles-ci figurent des solutions basées sur l’IA pour évaluer l’usure des outils de coupe. Ainsi, l’évaluation de l’état des outils ne repose plus uniquement sur le jugement subjectif de l’opérateur, mais peut être réalisée à l’aide de méthodes standardisées basées sur l’image. Cela permet de documenter l’état d’usure de manière plus reproductible et de prendre des décisions plus éclairées quant à la poursuite de l’utilisation des outils. De plus, Zoller a présenté, à l’aide de systèmes de mesure tels que « titan », des approches pour la mesure automatisée des micro-outils, la caractérisation des arêtes de coupe et l’évaluation de la qualité de surface des copeaux.
La technologie de mesure évolue ainsi de plus en plus, passant du statut d’outil de contrôle en aval à celui de composante à part entière des boucles de contrôle qualité assistées numériquement dans la fabrication d’outils.
La start-up Metubiq, liée à l’université de Kassel, adopte une approche différente en matière de technologie de mesure orientée processus. L’entreprise est spécialisée dans la technologie de mesure optique en ligne à compensation des vibrations, basée sur l’interférométrie en lumière blanche. Outre les données de mesure proprement dites, un capteur supplémentaire enregistre les vibrations sous forme de distances verticales. En compensant les données issues de l’interférométrie en lumière blanche par ces composantes de vibration et de distance, les vibrations perturbatrices peuvent être compensées mathématiquement. Cela permet de rapprocher la technologie de mesure optique de précision des environnements de production.
Lors de l’évaluation des surfaces d’appui d’étanchéité, outre les paramètres de rugosité, la structure directionnelle de la surface revêt également une importance croissante, car les pas de micro- et macro-rugosité peuvent provoquer un effet de pompage indésirable au niveau du contact d’étanchéité. Au Grinding Solution Park Wissenschaft, l’Institut des éléments de machines de l’université de Stuttgart a présenté l’IMA Microlead Analysis, une méthode de mesure et d’évaluation qui transpose l’analyse des reliefs de surface conformément à la nouvelle directive FVA 975 I dans un environnement d’essai viable sur le plan industriel. Cette directive fournit une terminologie normalisée, des procédures de mesure et d’évaluation définies, ainsi que des spécifications pour le contrôle qualité et l’analyse des erreurs des surfaces d’étanchéité. La rapidité de l’évaluation est particulièrement importante d’un point de vue technique. Selon l’IMA, l’« IMA Microlead Analysis » peut être réalisée en environ 2,5 minutes ; une analyse 3D du pas macro et du pas de surface combinée à l’étude de la structure, conformément à la norme FVA 975 I, prend environ 3 minutes ; et une mesure du pas macro selon la norme MBN 31007-7 pour un diamètre d’arbre de 50 mm prend environ 7,5 minutes. L’analyse de l’hélice de surface s’oriente ainsi davantage vers une assurance qualité axée sur la production. De plus, l’assistance logicielle, les adaptations spécifiques aux clients et les options d’automatisation permettent l’intégration dans les processus de contrôle industriels.
Outre les machines, la technologie des capteurs et les techniques de mesure, l’alimentation en liquide de refroidissement s’impose de plus en plus comme un levier technologique à part entière. Dans le domaine de la rectification en particulier, l’alimentation en liquide de refroidissement détermine non seulement le refroidissement, mais aussi l’efficacité du nettoyage, la stabilité thermique du processus, la prévention des brûlures de rectification, la durée de vie des outils et la consommation d’énergie. C’est pourquoi les fabricants considèrent de plus en plus les systèmes de refroidissement non pas comme de simples équipements périphériques, mais comme des modules de processus qui doivent être conçus, surveillés et optimisés en termes d’efficacité énergétique.
Lors de la conception des rectifieuses, les fabricants ont de plus en plus recours à la mécanique des fluides pour optimiser l’alimentation en liquide de refroidissement. En revanche, la conception ciblée, basée sur la CFD, de l’extraction interne de la machine est moins répandue. Wirth Engineering, une jeune entreprise basée à Eging am See, s’est penchée sur cette question en adoptant une approche qui prend en compte non seulement le débit d’air évacué, mais aussi l’ensemble de la configuration des flux d’air dans la salle des machines.
De grands éléments semi-perméables d’admission et d’évacuation d’air sont conçus pour répartir le flux d’air de manière plus homogène à l’intérieur de la machine, capturant ainsi les aérosols de façon plus fiable. L’optimisation par simulation de la position, de la taille et de la perméabilité des éléments d’entrée et de sortie – tels que les déflecteurs ou les plaques filtrantes – permet de réduire les pics d’écoulement locaux et de limiter les pertes de charge. L’objectif est d’obtenir une capacité d’extraction plus élevée à une pression différentielle plus faible, ainsi qu’une répartition plus homogène du flux, ce qui contribue également à éviter un refroidissement par évaporation local indésirable causé par des vitesses d’air élevées. Cette approche applique ainsi des méthodes bien connues d’optimisation des buses basées sur la CFD au contrôle de l’évacuation et du flux d’air dans les rectifieuses.
Quaker Houghton, en collaboration avec sa filiale Grindaix de Kerpen, a démontré l’adoption par l’industrie de la tendance vers des systèmes d’alimentation en liquide de refroidissement à débit optimisé et surveillé. L’accent n’est pas mis ici sur l’intégration de capteurs dans la buse de sortie elle-même, mais plutôt sur la combinaison de composants d’alimentation en liquide de refroidissement à débit optimisé et d’une surveillance par capteurs du circuit de refroidissement. Les composants fabriqués par impression 3D permettent de réaliser des géométries internes difficiles à produire avec des méthodes conventionnelles et peuvent donc être spécialement conçus pour garantir une distribution du liquide de refroidissement adaptée au processus. De plus, des systèmes de capteurs mesurent les paramètres opérationnels et d’alimentation pertinents, tels que la pression, le débit, la température et l’état du fluide, offrant ainsi une plus grande transparence dans l’alimentation en liquide de refroidissement. En conséquence, la technologie des fluides de refroidissement évolue, passant d’une unité d’alimentation statique à un module de processus surveillé qui influe simultanément sur la qualité, l’efficacité énergétique et l’utilisation des ressources.
Les outils de rectification présentés lors du salon GrindingHub 2026 mettront en avant de nouvelles technologies, des développements de conception spécifiques à certaines applications et des concepts d’outils durables. De nombreuses entreprises se concentrent sur des taux d’enlèvement de matière plus élevés, de nouveaux systèmes de liants et des approches visant des concepts d’outils économes en ressources.
Meister Abrasives, un fabricant suisse d’outils abrasifs basé à Andelfingen, a présenté un nouveau système de liant organique appelé « Fusion » destiné à l’usinage ultra-fin. Ce nouveau système de liant est conçu pour allier des taux d’enlèvement plus élevés à une finition de surface optimale. Il peut être utilisé dans le domaine de la technologie médicale ainsi que dans l’usinage de précision de composants soumis à des contraintes élevées.
Grâce à un nouveau concept de fabrication pour les systèmes de liant, la société MicroGrind, basée à Rinteln, a présenté une approche visant à augmenter les forces de retenue des grains dans les outils de meulage. Cette nouvelle stratégie de fabrication peut être appliquée aux liants céramiques et à base de résine. Ce faisant, l’entreprise traite non seulement le liant, mais prétraite également l’abrasif afin d’améliorer l’adhérence initiale des grains. Cela vise à permettre aux outils d’atteindre une durée de vie plus longue et une productivité accrue. Les outils ont été testés avec succès dans la rectification plane de bielles, ainsi que dans la rectification plane double face.
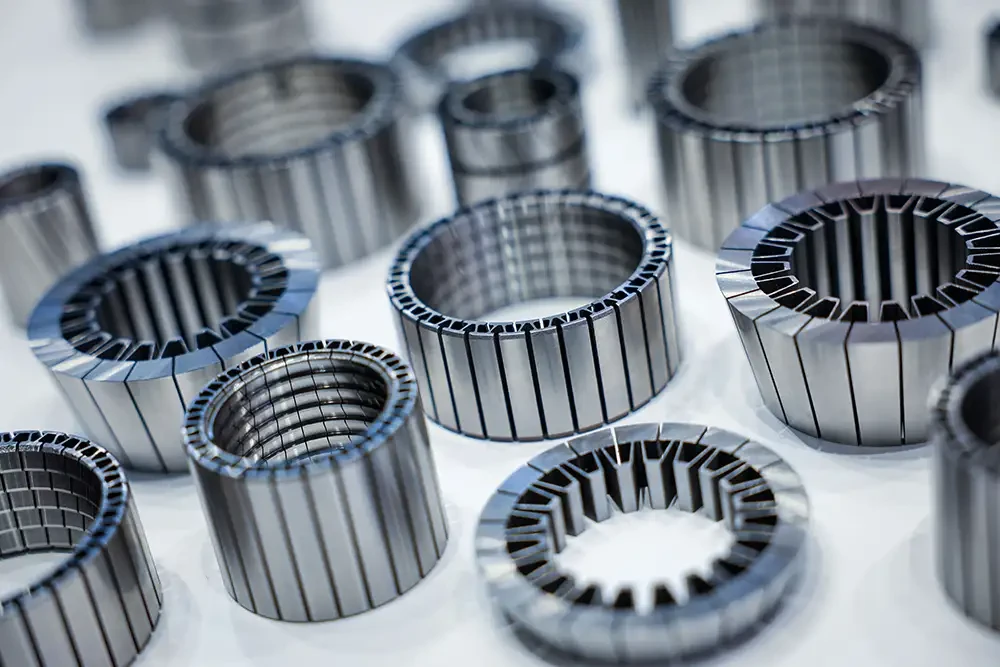
La société Kapp Niles, basée à Cobourg, a présenté des outils de rectification CBN-pro en nitrure de bore cubique (CBN) dotés d’un revêtement galvanoplastique positif, qui reposent sur une nouvelle stratégie de fabrication. L’application principale est la rectification de rotors moulés, et cette technologie peut être utilisée aussi bien pour les outils d’ébauche que pour ceux de finition. En ce qui concerne les outils d’ébauche, l’accent est mis sur une performance d’usinage supérieure.
L’outil y parvient grâce à un volume d’évacuation des copeaux accru et à une tendance réduite à l’agglomération des grains, ce qui améliore l’évacuation des copeaux et des particules abrasives de la zone de contact. Pour les opérations de finition, la conception de l’outil vise à garantir une qualité de surface constante, même lors de l’utilisation de grains CBN de taille plus grossière.
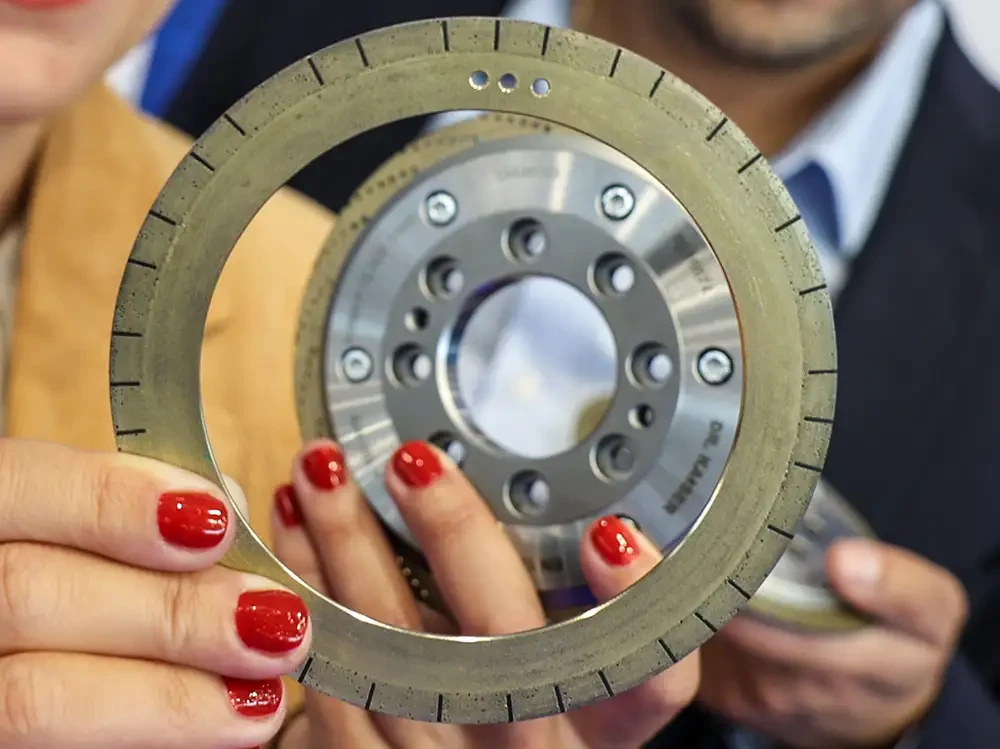
Le Dr Kaiser, de Celle, a présenté l’Eco-Wechselsystem, un système de dressage modulaire dans lequel le support est réutilisé et seule la couche de dressage usée est remplacée. L’unité de dressage peut ainsi être divisée en une unité de base durable et un revêtement fonctionnel remplaçable. Cela réduit la consommation de matière par rapport à l’achat d’une unité entièrement neuve et peut diminuer les coûts de remplacement, puisque les utilisateurs peuvent garder des bagues de rechange à portée de main et les échanger selon les besoins.
Selon le fabricant, le remplacement peut être effectué aussi bien en usine que par l’utilisateur à l’aide d’un kit d’outils. Ce qui importe pour le processus de rectification, c’est que le réusinage soit réalisé sans compromettre les spécifications requises en matière de tolérance et de concentricité. Le système est donc principalement conçu pour répondre aux enjeux de l’utilisation des ressources, de la logistique des outils et de la réutilisabilité des composants de support de précision lors du dressage d’abrasifs ultra-durs.
Le salon GrindingHub 2026 l’a clairement démontré : l’avenir de la technologie de rectification ne réside pas dans l’amélioration isolée de composants individuels, mais dans leur intégration ciblée au sein de chaînes de processus stables, surveillées et rentables. Des outils plus puissants, des systèmes de serrage et de support plus flexibles, une alimentation en liquide de refroidissement optimisée, une technologie de mesure adaptée aux processus, des solutions de manutention plus autonomes et des infrastructures numériques sécurisées s’assemblent de plus en plus pour former un système cohérent. Dans cette interaction, la connaissance des processus, les données et l’automatisation jouent un rôle de plus en plus déterminant dans la productivité, la qualité et l’efficacité des ressources.
Les solutions basées sur l’IA et axées sur les données viennent compléter cette tendance en facilitant l’évaluation de l’état des machines, de l’usure des outils, des écarts de processus et des caractéristiques de qualité. Cela jette les bases de processus de fabrication mieux surveillés et, à long terme, plus autonomes. Les progrès dans ce domaine résident moins dans des avancées technologiques individuelles que dans de nombreuses améliorations détaillées et orientées vers les applications, qui rendent les processus de rectification plus stables, plus rentables, plus transparents et plus faciles à intégrer dans des stratégies de fabrication de bout en bout.
Auteur : Tountzer Tsagkir Dereli, M.Sc., Institute for Machining, Dortmund Technical University, E-mail tountzer.tsagkirdereli@tu-dortmund.de
Fabio Schoppet a remporté avec joie le concours « Grinder of the Year » (GOTY),...
> Lire
e-mobilité, numérisation et automatisation : ce ne sont là que quelques-unes des...
> Lire